Proceso de auditoría de calidad de ensamblaje local: Mantener una línea CKD al estándar de fábrica
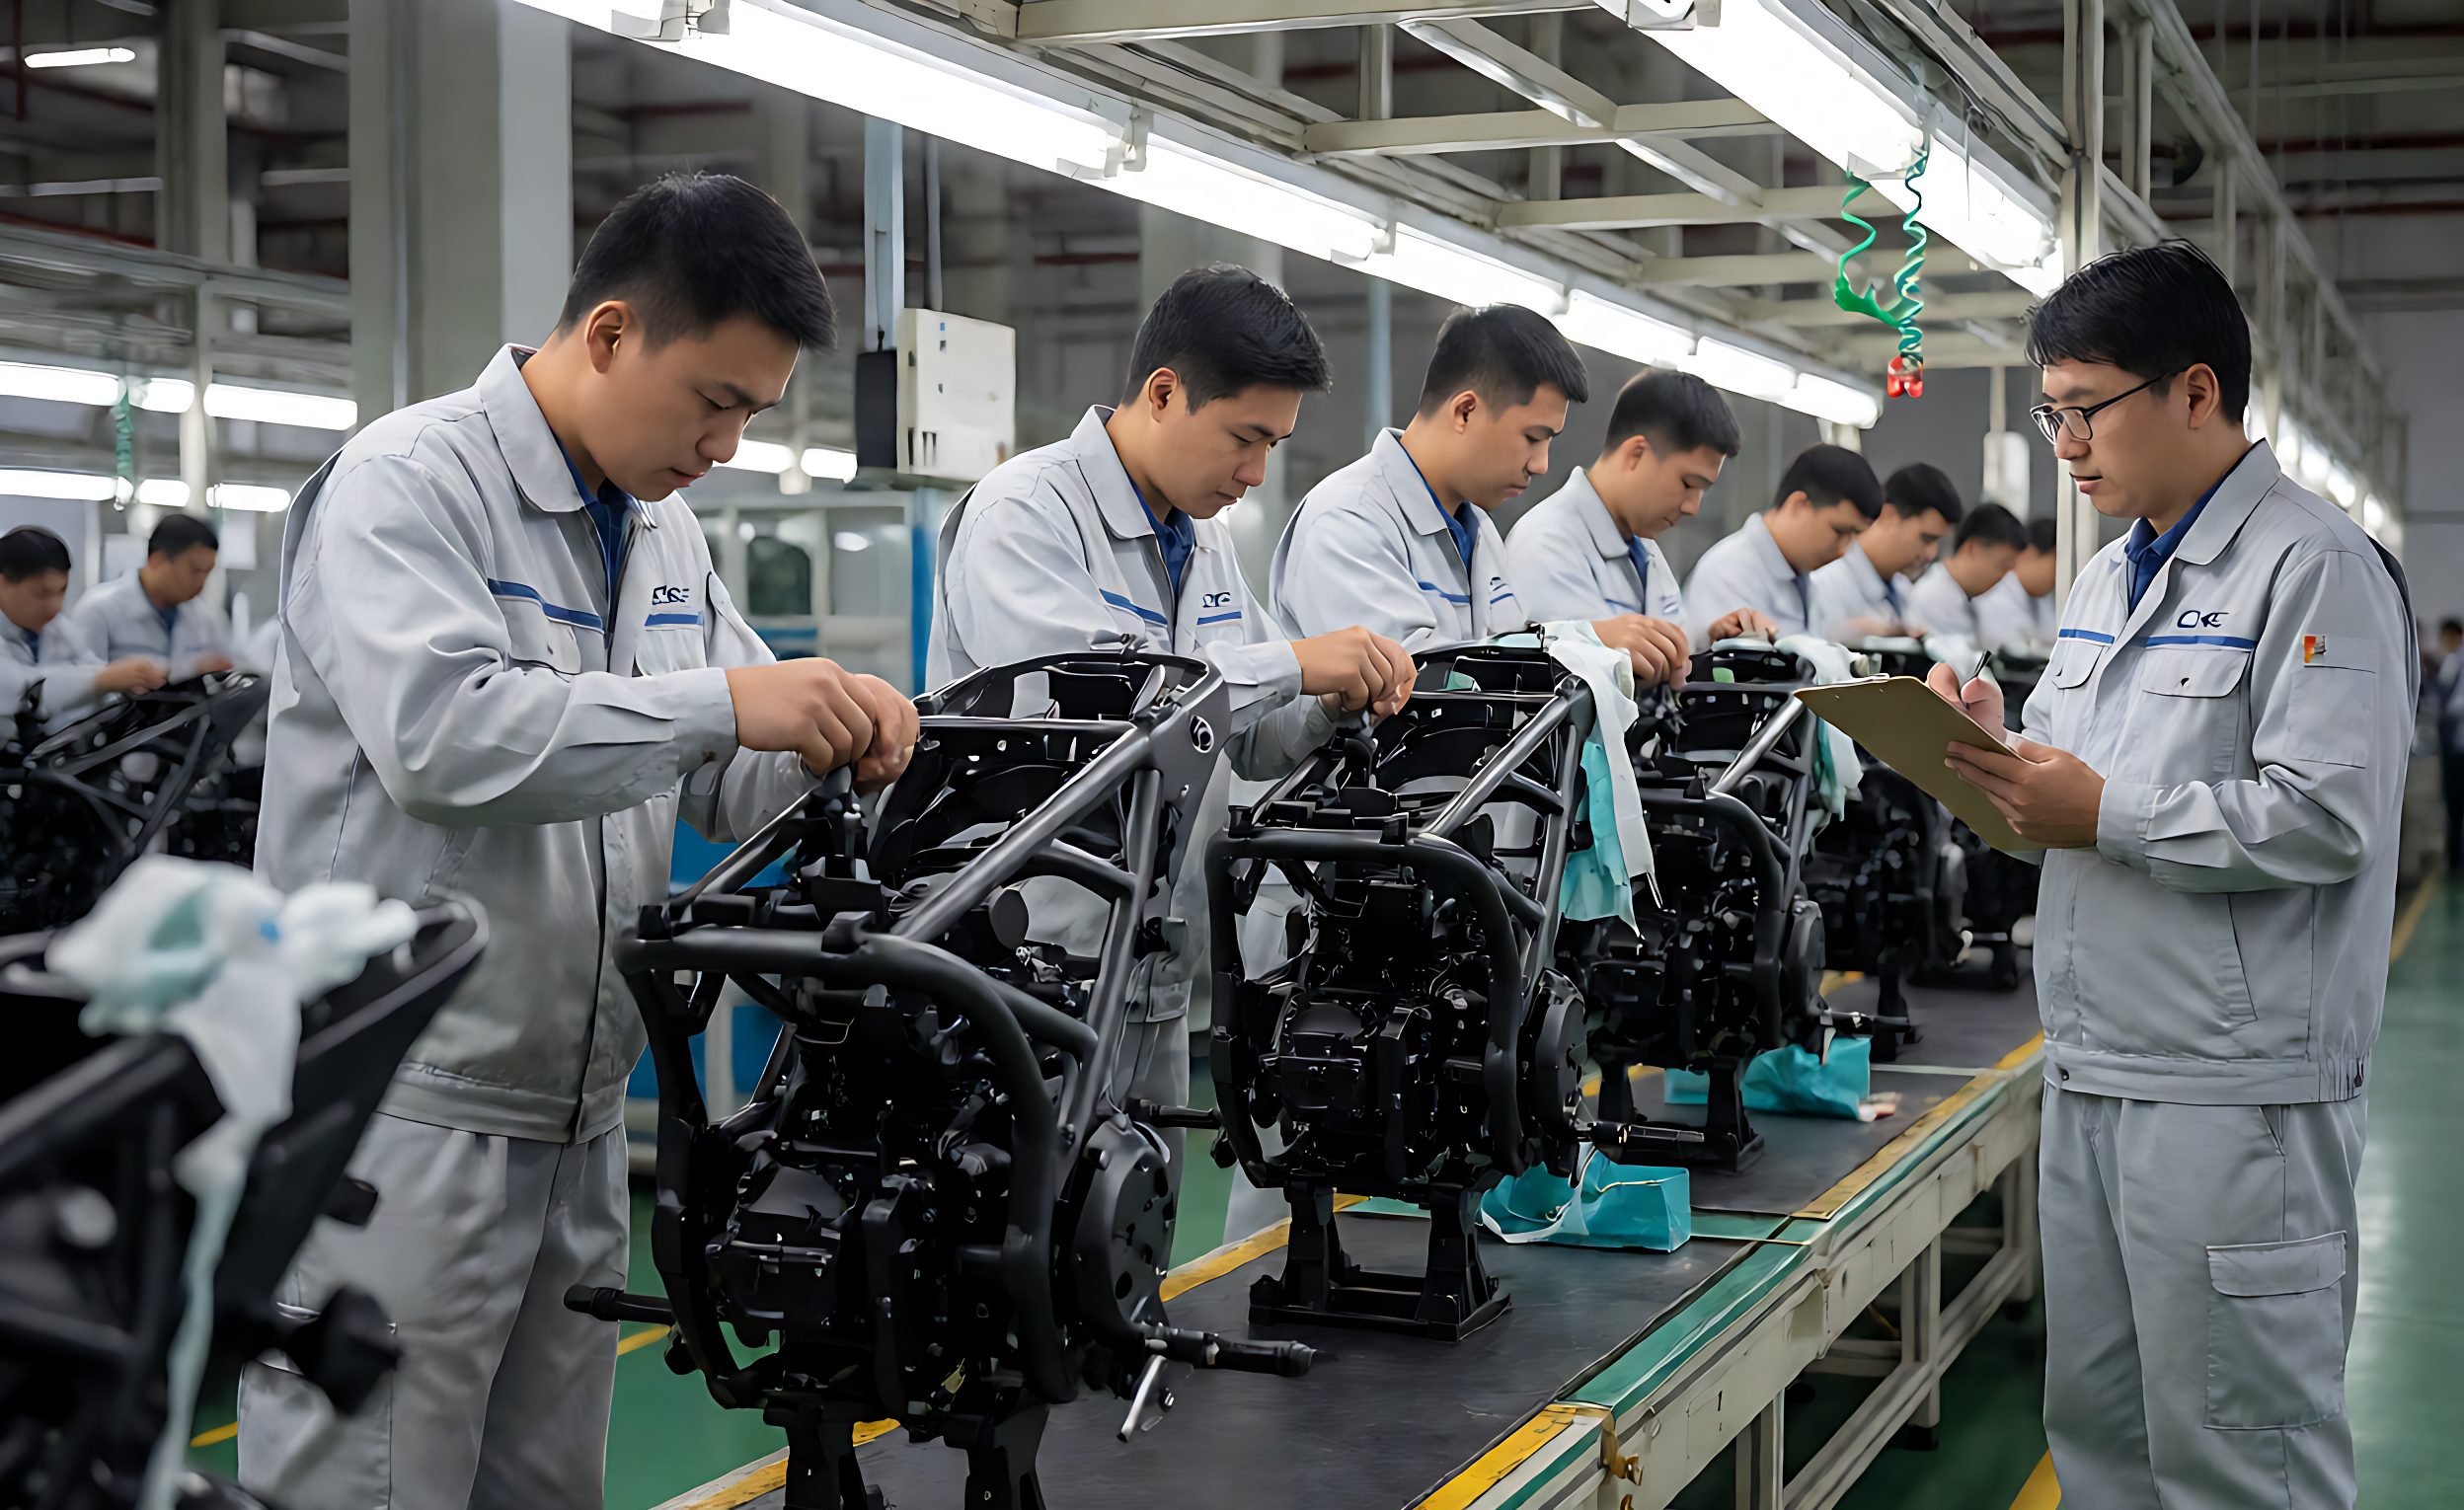
Una motocicleta ensamblada localmente debe ser idéntica a la unidad fabricada en fábrica que reemplaza. En la práctica, es ensamblada por manos diferentes, en un edificio diferente, con kits que han recorrido un largo camino, y la diferencia se manifiesta en las reclamaciones de garantía y no en el taller de ensamblaje. Un proceso de auditoría hace que esa diferencia sea visible en la estación donde se crea, y no nueve meses después en el taller de un distribuidor.
Auditar no es lo mismo que inspeccionar. La inspección pregunta si una unidad es aceptable; la auditoría pregunta si el proceso que la produjo está bajo control. Se necesitan ambos, y el segundo es lo que impide que el mismo defecto sea reconstruido cada mañana.
Por qué el ensamblaje local necesita su propia capa de auditoría
A principios a pequeña escala: el trabajo se divide en estaciones, cada estación completa un alcance definido dentro de un tiempo takt y el flujo reemplaza la construcción por lotes. La economía solo funciona cuando los tiempos de las estaciones están equilibrados, por lo que su medición es la primera tarea y no la última. Construir unos pocos cientos de kits al mes carece de la masa estadística de una fábrica que produce miles. Los defectos son demasiado escasos para promediarse, la rotación de operadores es más rápida y las herramientas de torque, plantillas y sujeciones son más jóvenes y menos estables; por lo tanto, una línea local necesita una mayor densidad de auditoría que una planta madura, no menos.
La razón comercial es igual de concreta. El ensamblaje local se elige por la economía de aranceles y fletes, como se establece en la comparación de las rutas CBU, SKD y CKD. Un ahorro de aranceles de varios cientos de dólares por unidad se borra con un pequeño aumento en el costo de garantía, lo que convierte a la auditoría en el mecanismo que protege el caso de negocio.
Las cuatro capas de auditoría
La calidad surge de cuatro controles en distintos puntos, y cada uno detecta defectos que los demás no pueden captar.
- Auditoría de kit de ingreso: verificación de cantidad, estado y número de pieza antes de que algo llegue a la línea. El contenido faltante del kit es el defecto más costoso, descubierto a mitad de la construcción.
- Auditoría en proceso: controles en estaciones definidas mientras la unidad sigue abierta: par de apriete, ruteado, asentamiento de conectores y llenado de fluidos.
- Auditoría al final de línea: una prueba de función completa en una unidad terminada: arranque, luces, frenos, embrague, transmisión, instrumentos y una corta prueba en carretera o en rodillo.
- Auditoría por muestreo: una revisión periódica más profunda de estilo desmontaje en un pequeño porcentaje de unidades terminadas, auditando la auditoría en sí misma.
El diseño, la herramienta y los soportes que hacen posibles estos controles se cubren en Configuración de línea CKD, herramientas y soportes, y el plan de auditoría debe escribirse contra ese diseño.
Par, fluidos y función: los controles que importan
La mayoría de los defectos de ensamblaje caen en tres familias, y la auditoría debe ponderarse en consecuencia. Par de apriete: los tornillos con bajo par se aflojan, los sobrecargados se estiran o agrietan. Fluidos y sellos: grado incorrecto, cantidad incorrecta, juntas que gotean. Función: un conector no asentado, un cable ruteado incorrectamente, un interruptor que funciona en el banco pero no en la moto.
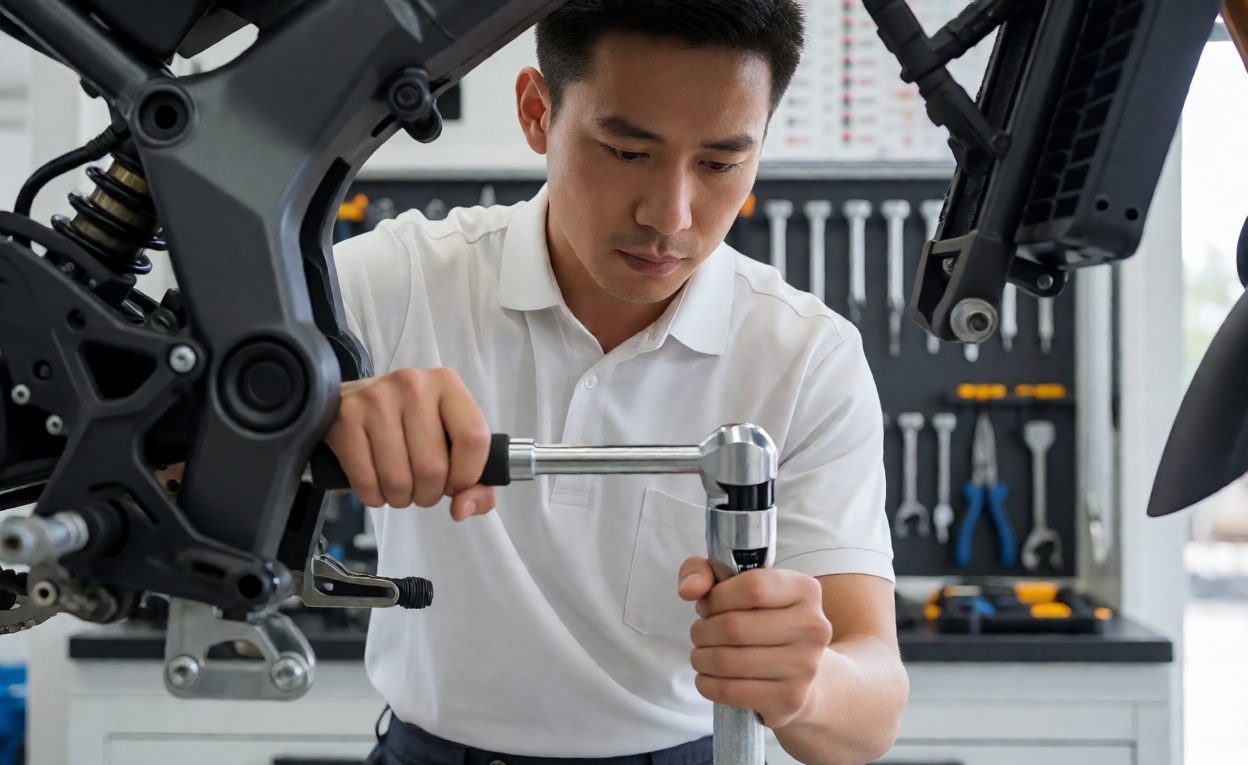
- Par motor: llaves calibradas, una tabla de par en la estación y una marca o registro por cada tornillo crítico.
- Fluidos: aceite de motor, refrigerante, líquido de frenos y aceite de horquilla verificados por grado y nivel, con una revisión de fugas tras la prueba de funcionamiento.
- Eléctrico: todos los conectores encajados y anclados, iluminación e indicadores verificados, batería cargada y terminales engrasados.
- Prueba de carretera o rodillo: arranque en frío, selección de marcha, frenado, instrumentos y carga verificados en la unidad terminada.
El par de apriete es el control que más conviene instrumentar, porque la deriva del proceso es medible: control estadístico del proceso en las lecturas de par por estación muestra una herramienta desviándose de la calibración semanas antes de que una unidad falle en campo.
Registro de defectos para que puedan corregirse
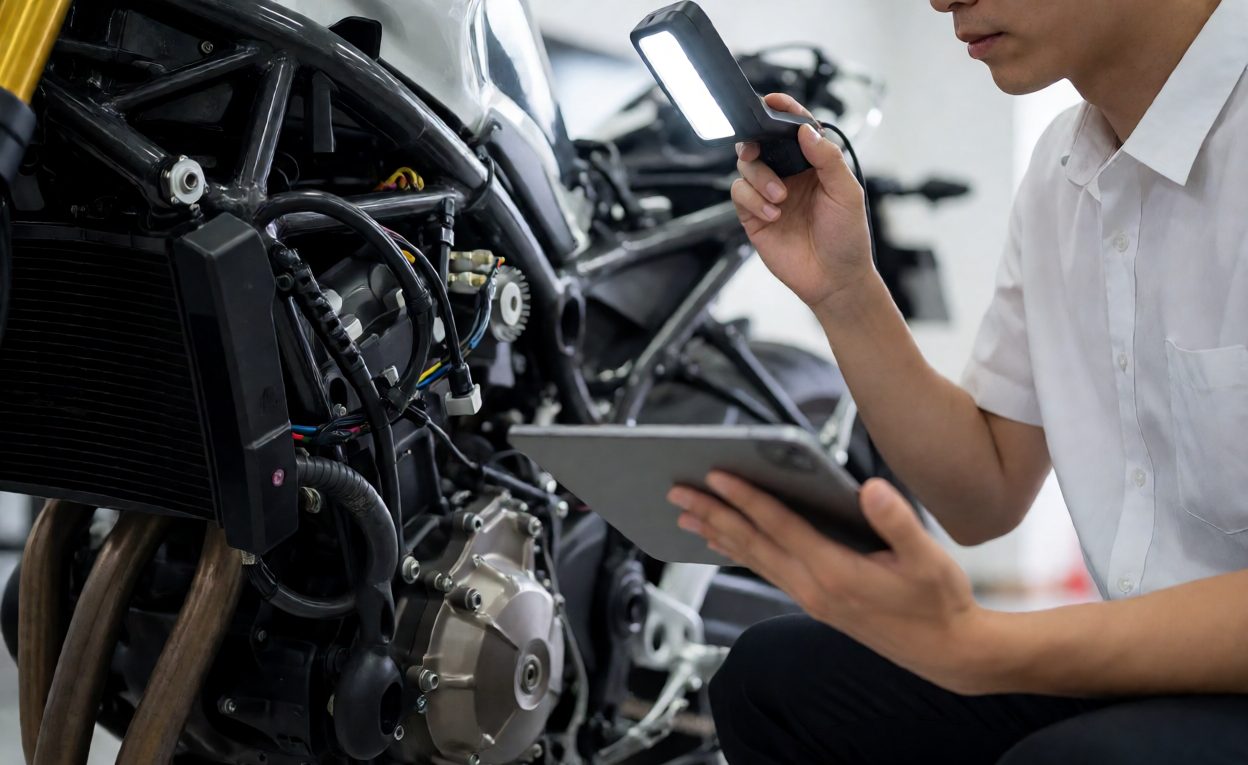
Un defecto que no se registra no puede corregirse, y uno registrado sin número de unidad no puede rastrearse. Cada hallazgo requiere el número de unidad, la estación, la clase del defecto y una fotografía. Crítico para seguridad, mayor para función, menor para estética: las mismas clases usadas en la inspección de pedidos en volumen marco, de modo que la línea y el envío se evalúen con una sola escala.
El registro debe estar en un solo lugar, revisado semanalmente por conteo de defectos por estación: una estación que produce la mayoría de los hallazos de la semana tiene un problema de herramientas, capacitación o fixture, visible en el conteo mucho antes de que llegue a un informe de garantía. Donde los kits llegan dañados, los estándares de sujetación de envases y embalaje pertenecen a la misma revisión.
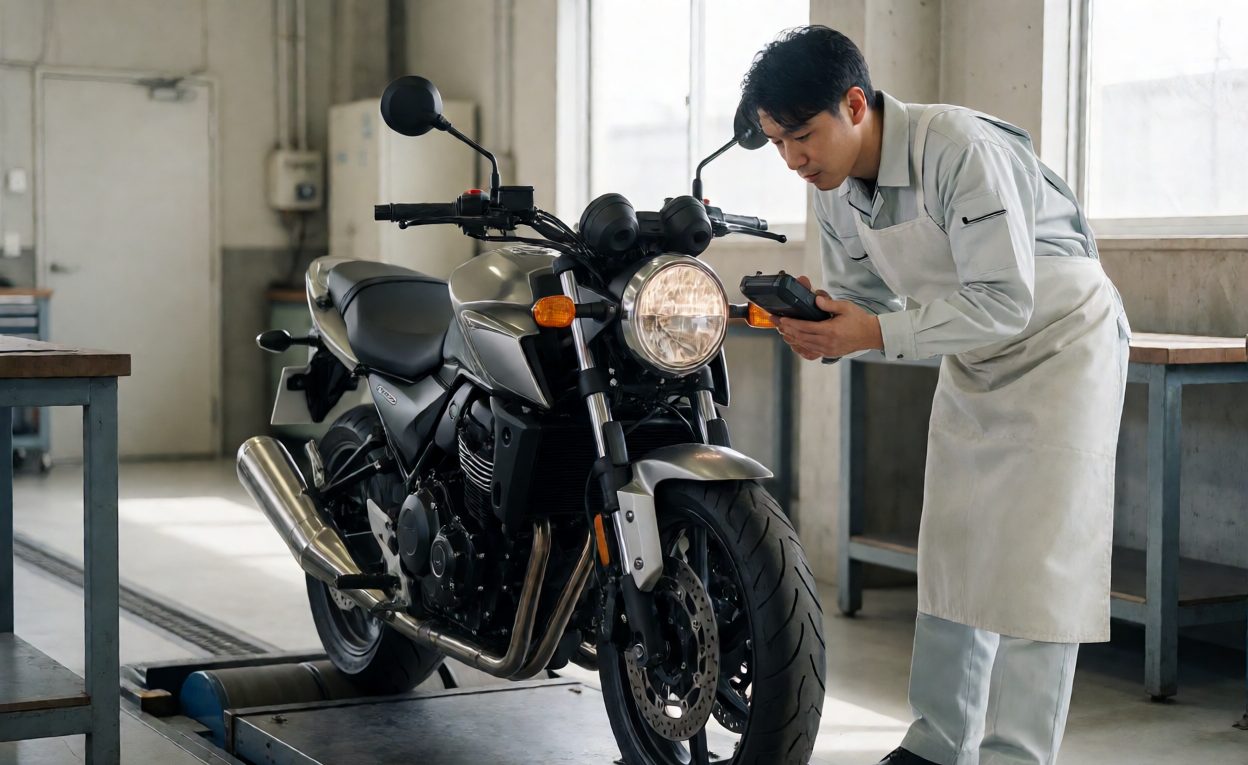
Acción correctiva y reauditoría
Los hallazgos sin seguimiento son solo papeleo. Cada clase de defecto recurrente necesita un responsable, una causa, una solución y una fecha de reauditoría, y la reauditoría es lo que demuestra que la solución funcionó. Las causas rara vez son misteriosas: una llave de torque no calibrada, un gabeta desgastado, un morro que permite que una pieza se encaje al revés, o un operario entrenado en el modelo anterior.
- Contención primero: retener y volver a verificar todo lo fabricado desde que el defecto fue registrado por primera vez.
- Causa raíz segundo: herramienta, gabeta, capacitación, pieza o instrucción: nombrada, no descrita vagamente.
- Corrección y verificación: el cambio realizado, luego la clase de defecto reauditada durante la siguiente corrida de producción.
La capacitación pertenece al proceso, ya que muchos defectos de ensamblaje recurrentes se remontan a un operador nunca certificado en ese modelo. El programa de técnicos de distribuidor es donde ocurre la certificación, y la recertificación después de un cambio es más barato que la reparación.
Auditing the Auditors
The final layer audits the audit itself: a quality audit by someone outside the line team, on units that already passed. Its job is to find defects the end-of-line check systematically misses – the ones inspectors have stopped seeing.
Two practices keep the system honest. Rotate the auditors periodically, because familiarity is the enemy of detection. Reconcile the audit record against the field: warranty claims and dealer reports are the external verdict, and a rising claim rate on a defect class the line never recorded means the audit is looking in the wrong place. The end-of-line test should mirror the inspección preentrega used on factory units, so locally assembled machines meet the same benchmark, and the obligations are those in the términos de la garantía de exportación.
Preguntas Frecuentes
Why does local assembly need its own audit?
Low volume, faster operator rotation and younger tooling mean a local line needs higher audit density than a mature plant.
What are the four audit layers?
Incoming kit audit, in-process station checks, end-of-line function test, and periodic sampling audit.
Which checks catch the most defects?
Fastener torque, fluid grade and level, connector seating, control free play, and a road or roller test.
How should defects be recorded?
Unit number, station, defect class and a photograph, reviewed weekly by defect count per station.
What does corrective action include?
Containment, a named root cause, a fix, and a re-audit of that defect class on the next run.
Who should audit the line?
Someone outside the line team, on units that already passed, with auditors rotated periodically.
How is local assembly quality verified externally?
Warranty claims and dealer reports, reconciled against the line’s own defect record every month.