Процесс аудита качества местной сборки: удержание CKD-линии на уровне заводского стандарта
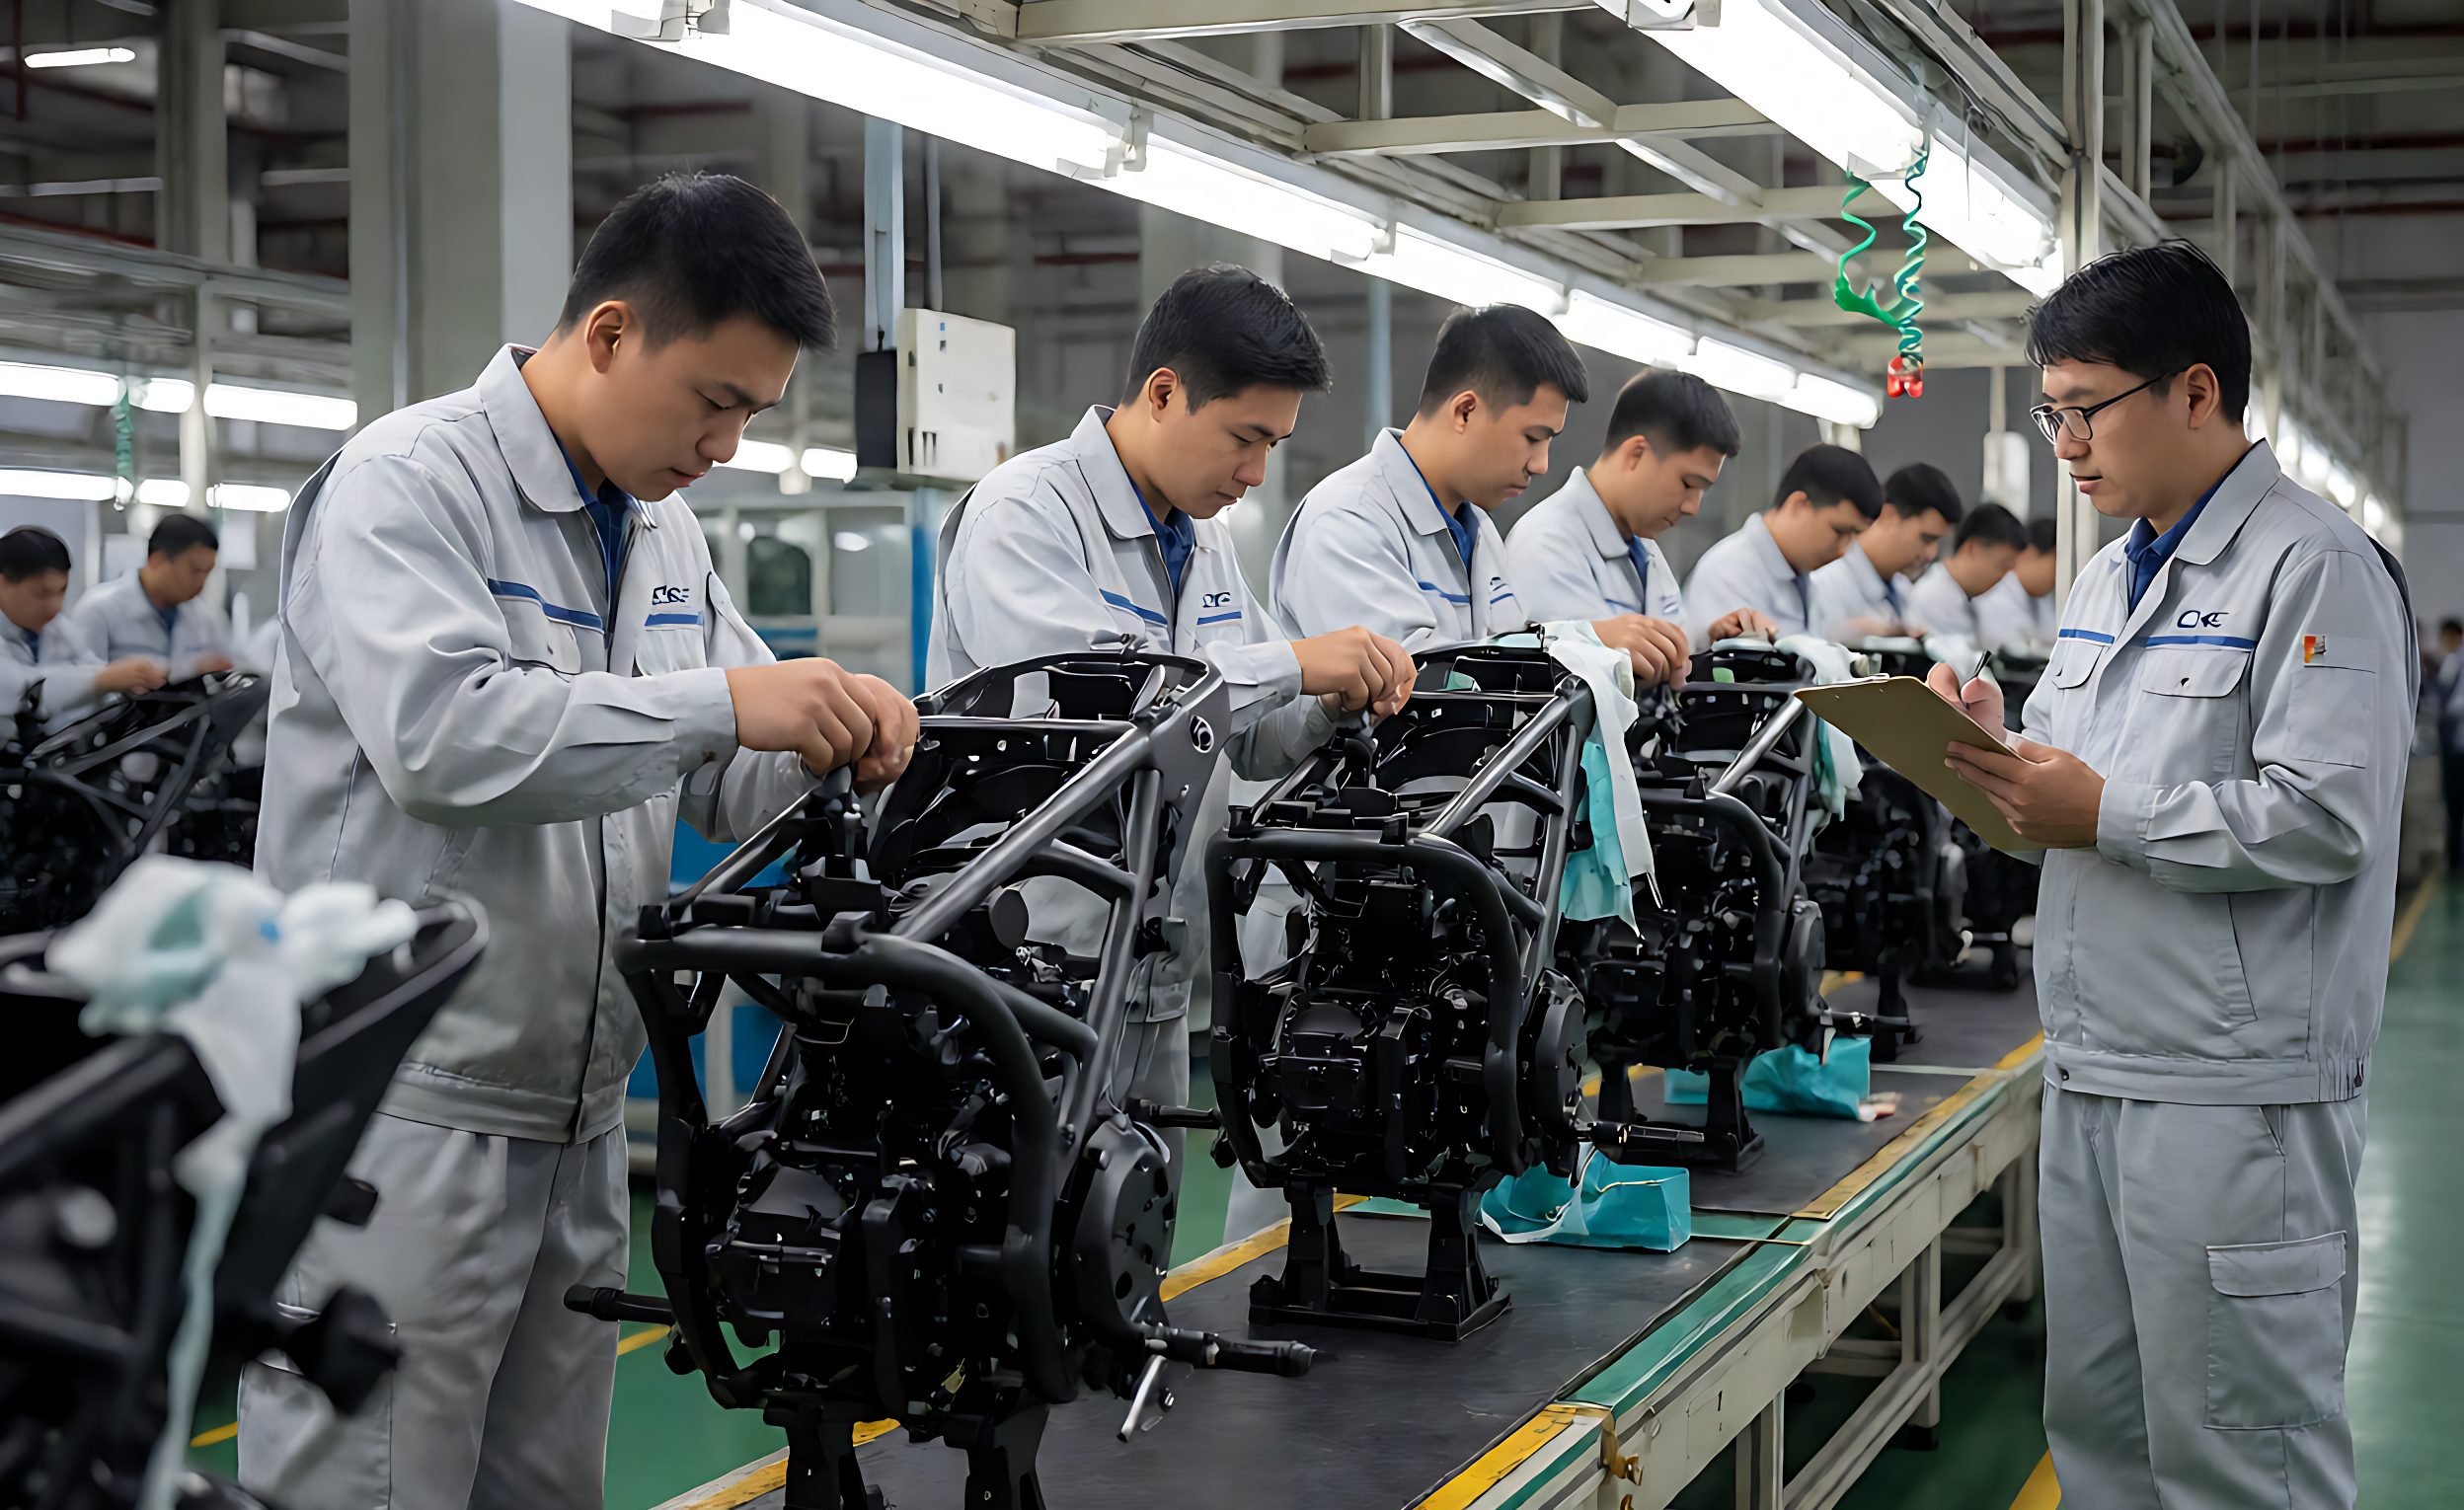
Местно собранный мотоцикл должен быть идентичен заводской единице, которую он заменяет. На практике он собирается разными руками, в другом здании, из комплектов, которые прошли длинный путь, и разница проявляется в претензиях по гарантии, а не в сборочном цехе. Процесс аудита делает эту разницу видимой на этапе, где она создается, а не через девять месяцев в мастерской дилера.
Аудит не то же самое, что инспекция. Инспекция спрашивает, приемлема ли единица; аудит спрашивает, находится ли под контролем процесс, который ее произвел. Оба необходимы, и именно второй останавливает повторный ремонт одного и того же дефекта каждое утро.
Почему местной сборке нужен собственный уровень аудита
A конвейерной сборки сборка нескольких сотен комплектов в месяц не обладает той статистической массой, что у завода, выпускающего тысячи. Дефекты слишком редки, чтобы усредниться, ротация операторов быстрее, а динамометрические ключи, кондукторы и оснастка моложе и менее стабильны – поэтому местной линии нужна более высокая плотность аудита, чем зрелому предприятию, а не меньшая.
Коммерческая причина столь же конкретна. Местная сборка выбрана из-за тарифной и транспортной экономии, как изложено в сравнении маршрутов CBU, SKD и CKD. Экономия на пошлине в несколько сотен долларов на единицу стирается незначительным ростом расходов на гарантию, что делает аудит механизмом, защищающим бизнес-кейс.
Четыре уровня аудита
Качество возникает из четырех проверок в разных точках, и каждая выявляет дефекты, которые другие не могут обнаружить.
- Аудит поступающих комплектов: подсчет, состояние и проверка номеров деталей до того, как что-либо достигнет линии. Отсутствие содержимого комплекта – самый дорогостоящий дефект, обнаруженный посреди сборки.
- Аудит процесса: проверки на определенных станциях, пока единица еще открыта – момент затяжки крепежа, прокладка кабелей, закрепление соединителей, заправка жидкостей.
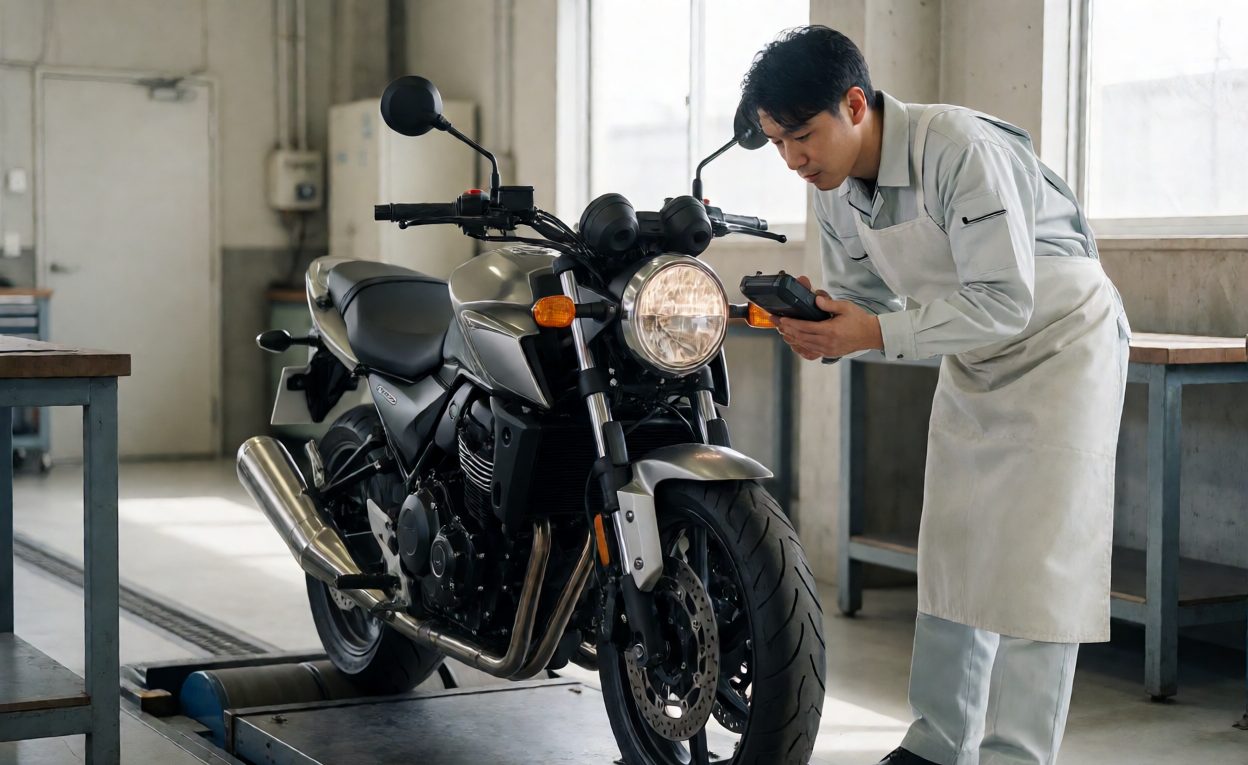
- Аудит в конце линии: полный функциональный тест на законченной единице – пуск, освещение, тормоза, сцепление, коробка передач, приборы, и короткий дорожный или стендовый тест.
- Выборочный аудит: более глубокая периодическая проверка в стиле разборки на небольшом проценте законченных единиц, аудирование самого аудита.
Планировка, инструмент и кондукторы, делающие эти проверки возможными, описаны в разделе настройка CKD-линии, инструменты и кондукторы, и план аудита должен составляться исходя из этой планировки.
Момент затяжки, жидкости и функции: проверки, которые имеют значение
Большинство дефектов сборки относятся к трем семействам, и аудит должен быть взвешен соответствующим образом. Момент затяжки крепежа: недотянутые болты раскручиваются, перетянутые вытягиваются или трескаются. Жидкости и уплотнения: неверный класс, неверное количество, подтекающие соединения. Функционал: незакрепленный соединитель, неправильно проложенный трос, переключатель, который работает на верстаке, но не на мотоцикле.
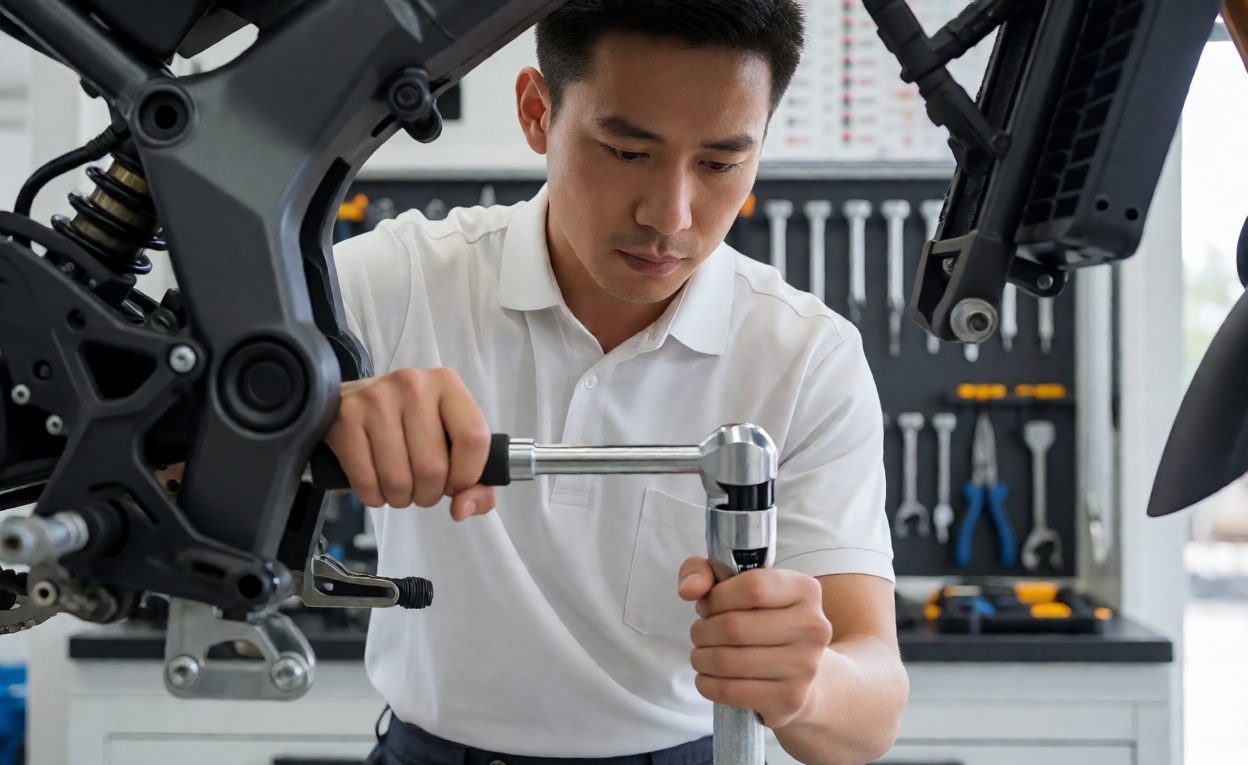
- Крутящий момент: калиброванные динамометрические ключи, диаграмма моментов на станции, и отметка или запись на каждый критический крепёж.
- Жидкости: масло двигателя, охлаждающая жидкость, тормозная жидкость и масло в вилках проверяются по классу и уровню, с проверкой на утечки после тестового запуска.
- Электрика: каждый разъём на месте и защёлкнут, освещение и указатели проверены, батарея заряжена, клеммы смазаны.
- Дорожная или роликовая проверка: запуск на холодную, выбор передачи, торможение, приборы и зарядка проверены на собранном изделии.
Момент затяжки — это тот параметр, который больше всего выигрывает от инструментирования, потому что дрейф процесса поддаётся измерению: статистический контроль процессов показаний момента затяжки на постах выявляет дрейф инструмента из калибровки за недели до отказа изделия в эксплуатации.
Фиксация дефектов для их устранения
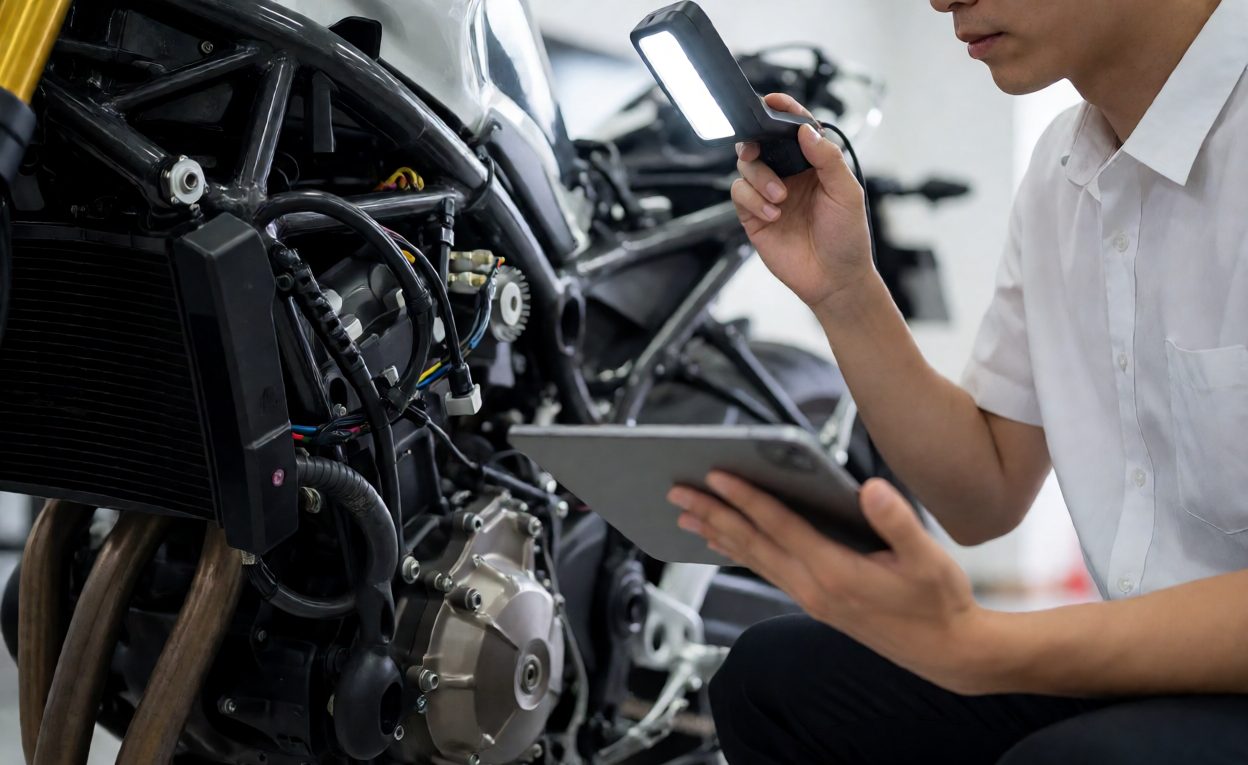
Дефект, который не зафиксирован, не может быть исправлен, а зафиксированный без номера изделия невозможно отследить. Каждая находка должна содержать номер изделия, пост, класс дефекта и фотографию. Критичный для безопасности, крупный для функции, мелкий для эстетики — те же классы, что и в инспекции серийных заказов , чтобы линия и отгрузка оценивались по единой шкале.
Записи должны храниться в одном месте, с еженедельным разбором по количеству дефектов на пост: пост, генерирующий большинство находок недели, имеет проблемы с оснасткой, обучением или приспособлением, что видно по счётчику задолго до получения отчёта по гарантии. Если комплекты приходят повреждёнными, стандарты упаковки и крепления в таре должны рассматриваться в рамках того же разбора.
Корректирующие действия и повторный аудит
Находки без последующих действий — это просто бумага. Для каждого повторяющегося класса дефекта необходимы ответственный, причина, исправление и дата повторного аудита; именно повторный аудит доказывает, что исправление сработало. Причины редко бывают загадочными: некалиброванный динамометрический ключ, изношенная оснастка, приспособление, позволяющее установить деталь в обратную сторону, или оператор, прошедший обучение на предыдущей модели.
- Сначала изоляция: удержать и повторно проверить всё, что было собрано с момента первой фиксации дефекта.
- Второе — корневая причина: инструмент, оснастка, обучение, деталь или инструкция — сформулировано чётко, без расплывчатости.
- Исправление и верификация: внесённое изменение, затем повторный аудит класса дефекта на следующем производственном цикле.
Обучение должно быть частью цикла, поскольку многие повторяющиеся дефекты сборки связаны с оператором, не прошедшим сертификацию на данной модели. программу техники дистрибьютора это этап, где происходит сертификация, и пересертификация после смены продукта обходится дешевле, чем переделка.
Auditing the Auditors
The final layer audits the audit itself: a quality audit by someone outside the line team, on units that already passed. Its job is to find defects the end-of-line check systematically misses – the ones inspectors have stopped seeing.
Two practices keep the system honest. Rotate the auditors periodically, because familiarity is the enemy of detection. Reconcile the audit record against the field: warranty claims and dealer reports are the external verdict, and a rising claim rate on a defect class the line never recorded means the audit is looking in the wrong place. The end-of-line test should mirror the инспекция перед поставкой used on factory units, so locally assembled machines meet the same benchmark, and the obligations are those in the Условия экспортной гарантии.
Часто задаваемые вопросы
Why does local assembly need its own audit?
Low volume, faster operator rotation and younger tooling mean a local line needs higher audit density than a mature plant.
What are the four audit layers?
Incoming kit audit, in-process station checks, end-of-line function test, and periodic sampling audit.
Which checks catch the most defects?
Fastener torque, fluid grade and level, connector seating, control free play, and a road or roller test.
How should defects be recorded?
Unit number, station, defect class and a photograph, reviewed weekly by defect count per station.
What does corrective action include?
Containment, a named root cause, a fix, and a re-audit of that defect class on the next run.
Who should audit the line?
Someone outside the line team, on units that already passed, with auditors rotated periodically.
How is local assembly quality verified externally?
Warranty claims and dealer reports, reconciled against the line’s own defect record every month.