Lokaler Qualitätsauditprozess für den Zusammenbau: Ein CKD-Produktionsbetrieb auf Fabrikniveau halten
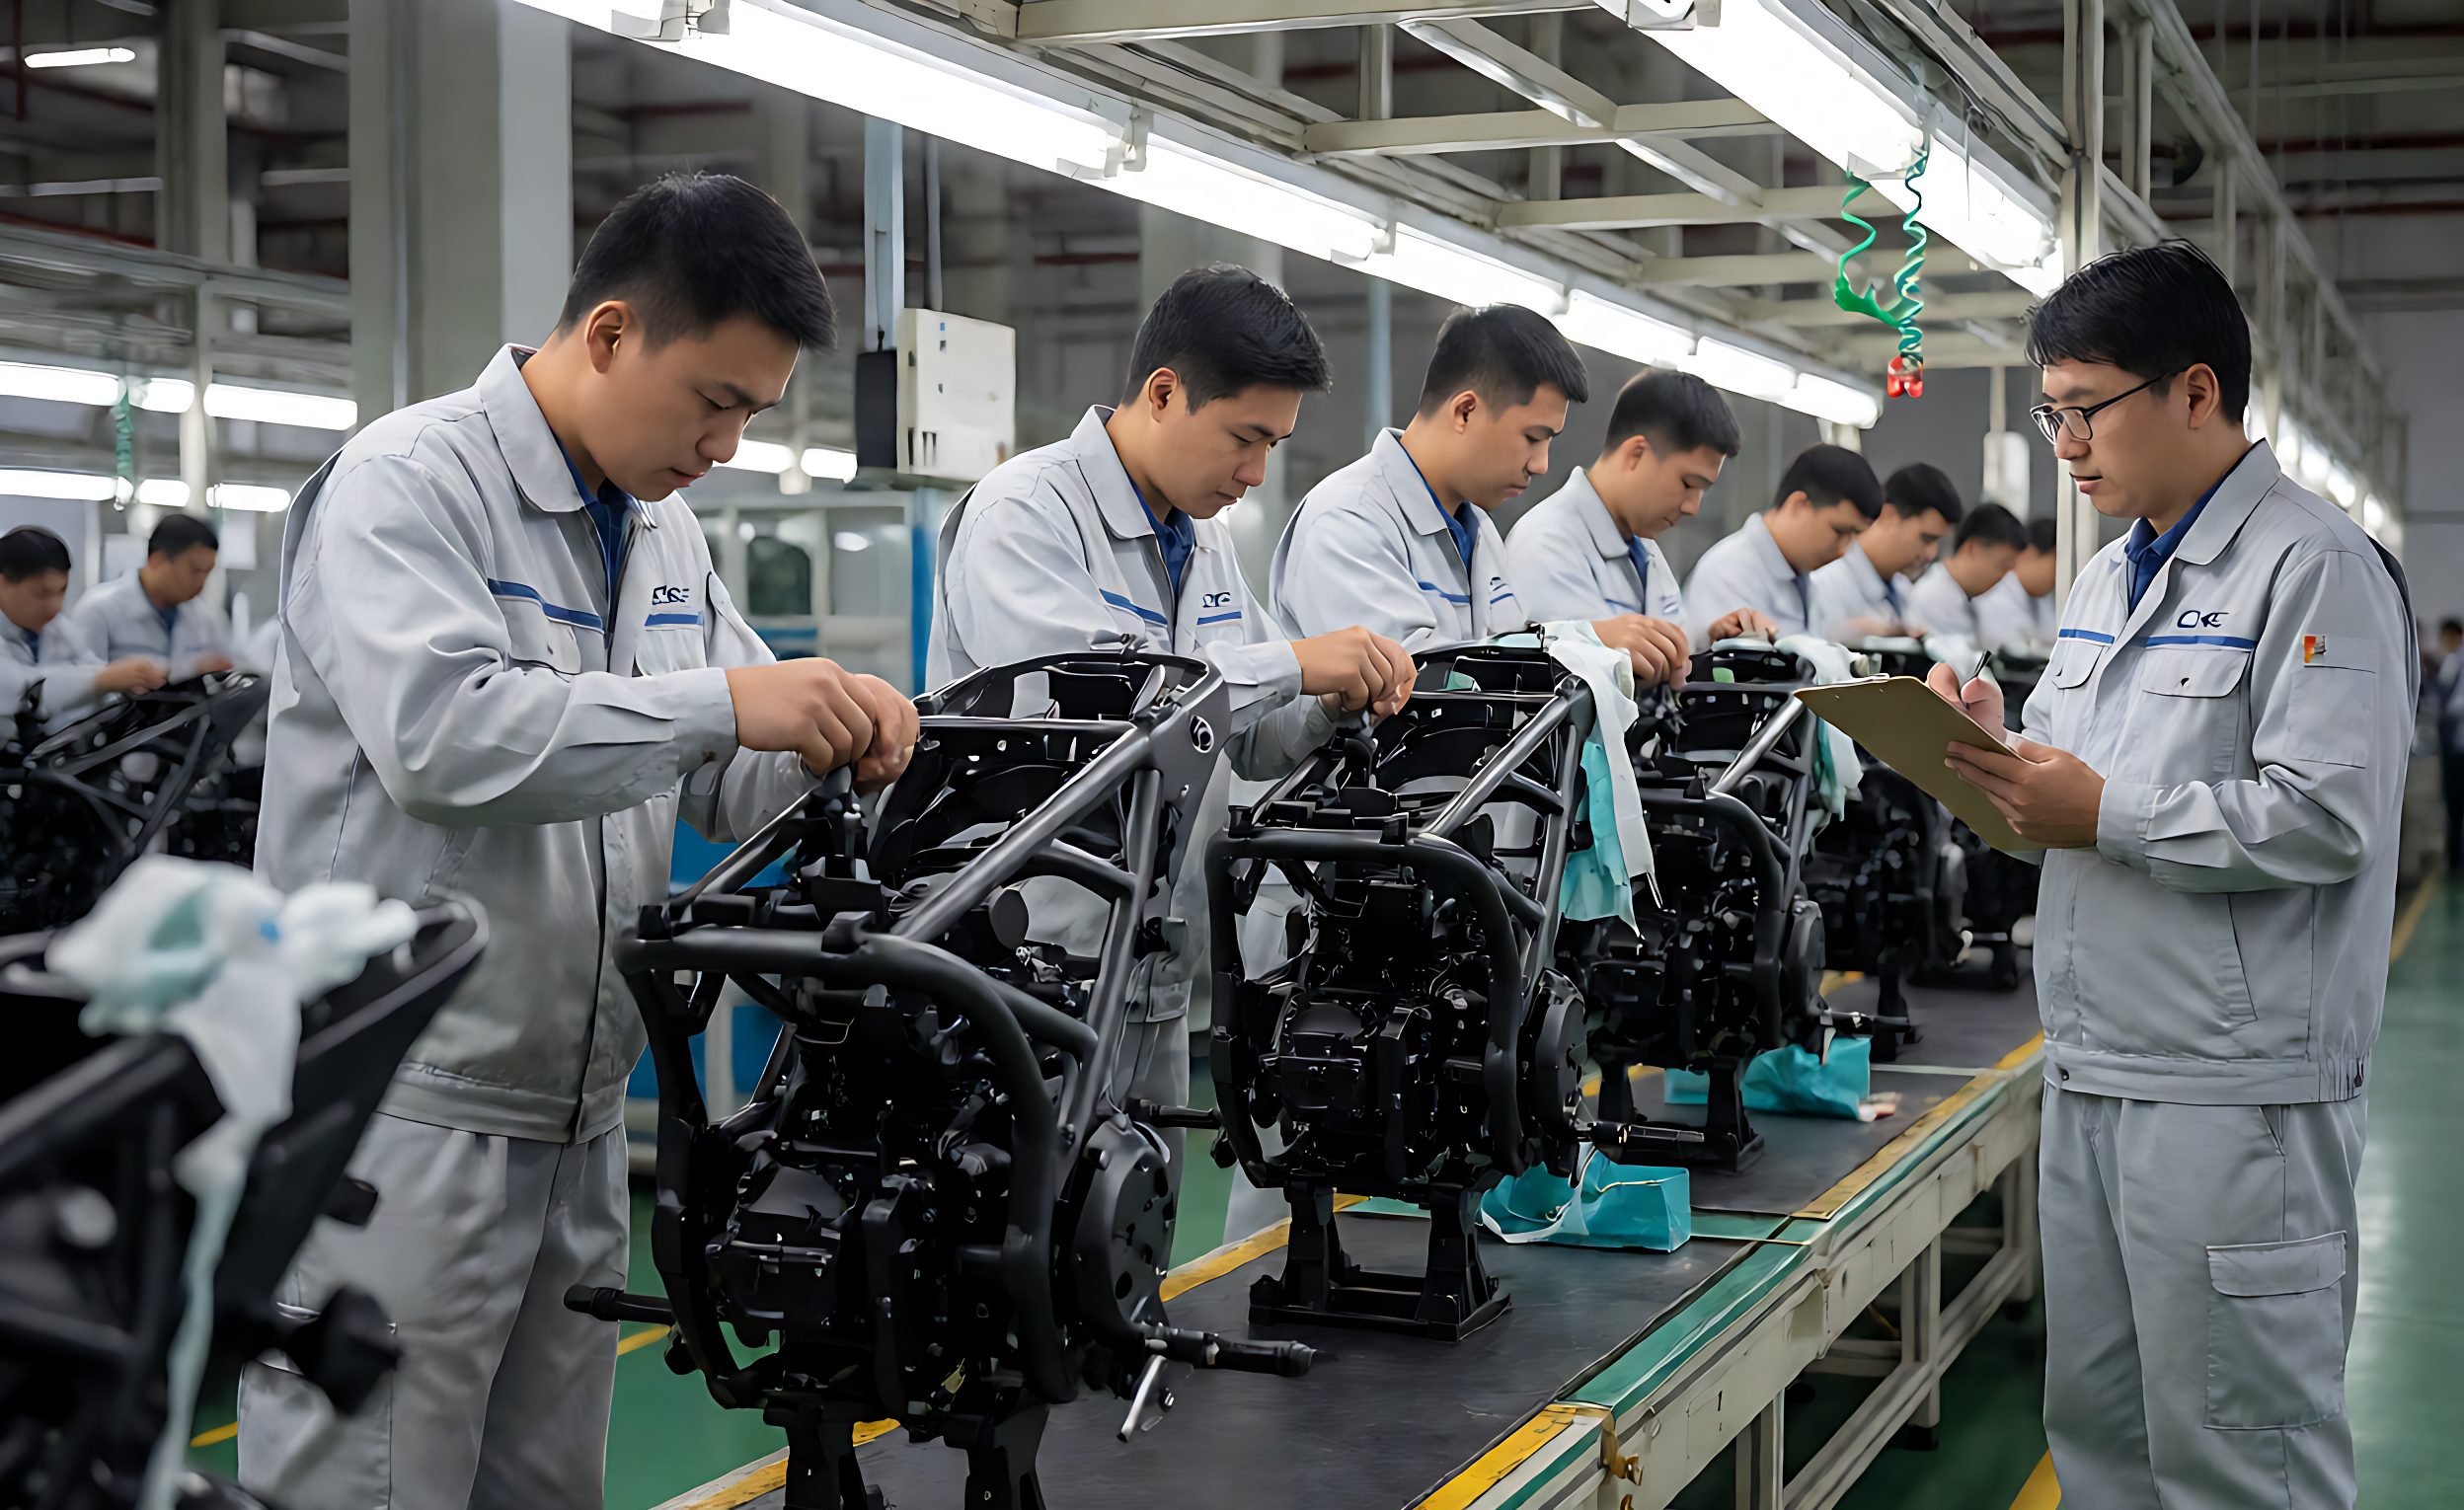
Ein lokal montiertes Motorrad sollte identisch mit dem vom Werk hergestellten Modell sein, das es ersetzt. In der Praxis wird es von anderen Händen, in einem anderen Gebäude und aus Kits zusammengeschraubt, die einen langen Weg zurückgelegt haben; der Unterschied zeigt sich in Garantiefällen, nicht in der Montagehalle. Ein Auditprozess macht diesen Unterschied an der Station sichtbar, an der er entsteht, und nicht neun Monate später in der Werkstatt eines Händlers.
Ein Audit ist nicht dasselbe wie eine Inspektion. Die Inspektion fragt, ob eine Einheit akzeptabel ist; das Audit fragt, ob der Prozess, der sie hergestellt hat, unter Kontrolle ist. Beide werden benötigt, und das zweite ist das, was verhindert, dass der gleiche Defekt jeden Morgen erneut auftritt.
Warum lokaler Zusammenbau eine eigene Audit-Ebene benötigt
A Fließband Die Montage von einigen hundert Kits pro Monat besitzt nicht die statistische Masse einer Fabrik, die Tausende herstellt. Defekte sind zu selten, um sich gegenseitig auszugleichen, der Personaleinsatz ändert sich schneller, und die Drehmomentschlüssel, Vorrichtungen und Halterungen sind jünger und weniger stabil – daher benötigt eine lokale Linie eine höhere Audithäufigkeit als ein reifes Werk, nicht eine geringere.
Der wirtschaftliche Grund ist ebenso konkret. Lokaler Zusammenbau wird aufgrund der Zoll- und Frachtkostenwirtschaftlichkeit gewählt, wie in dem Vergleich der CBU-, SKD- und CKD-Optionen. dargelegt. Eine Zolleinsparung von mehreren hundert Dollar pro Einheit wird durch einen kleinen Anstieg der Garantiekosten zunichte gemacht, weshalb das Audit der Mechanismus ist, der den Business Case schützt.
Die vier Audit-Ebenen
Qualität entsteht aus vier Prüfungen zu verschiedenen Zeitpunkten, und jede fängt Fehler auf, die die anderen nicht erkennen können.
- Audit der zugehenden Kits: Zählung, Zustand und Seriennummernverifizierung, bevor etwas die Linie erreicht. Fehlende Kit-Inhalte sind der kostspieligste Defekt, der erst während des Builds entdeckt wird.
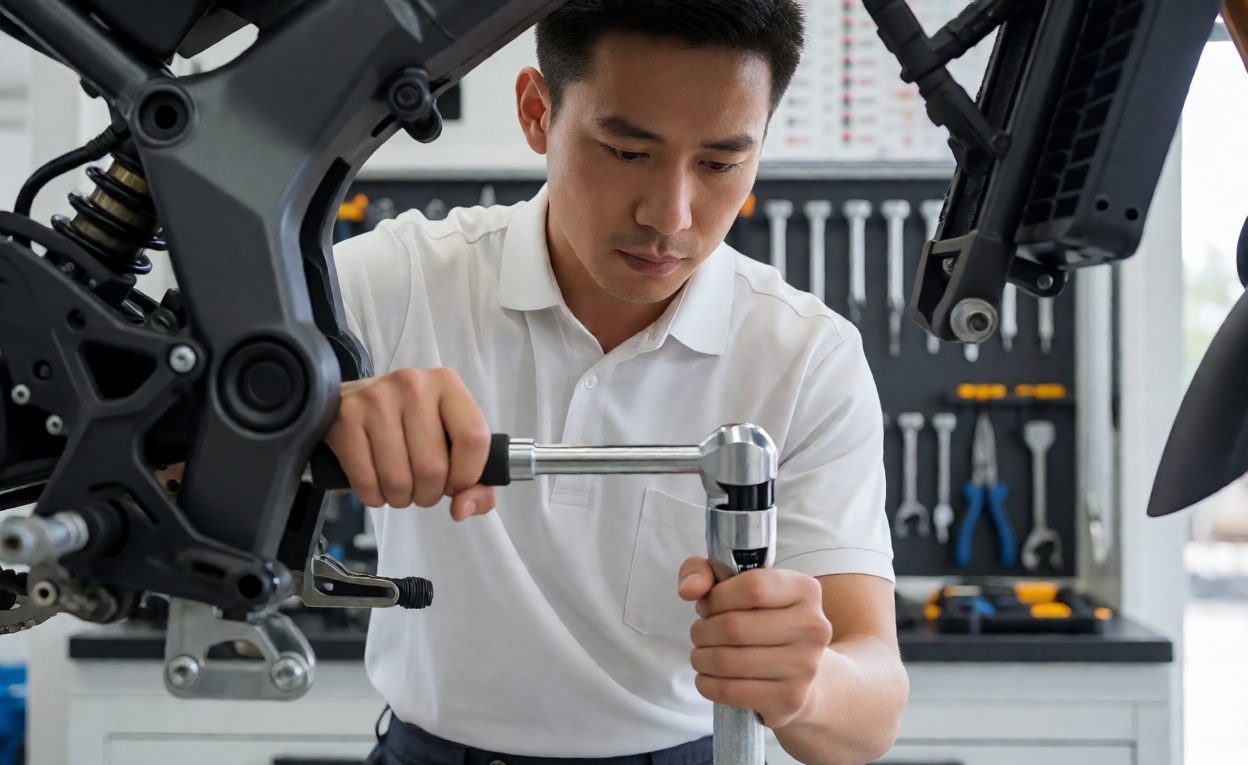
- Prozessaudit: Prüfungen an definierten Stationen, während die Einheit noch offen ist – Schraubverbindungs-Drehmoment, Verdrahtung, Steckverbinder-Einsatz, Flüssigkeitsbefüllung.
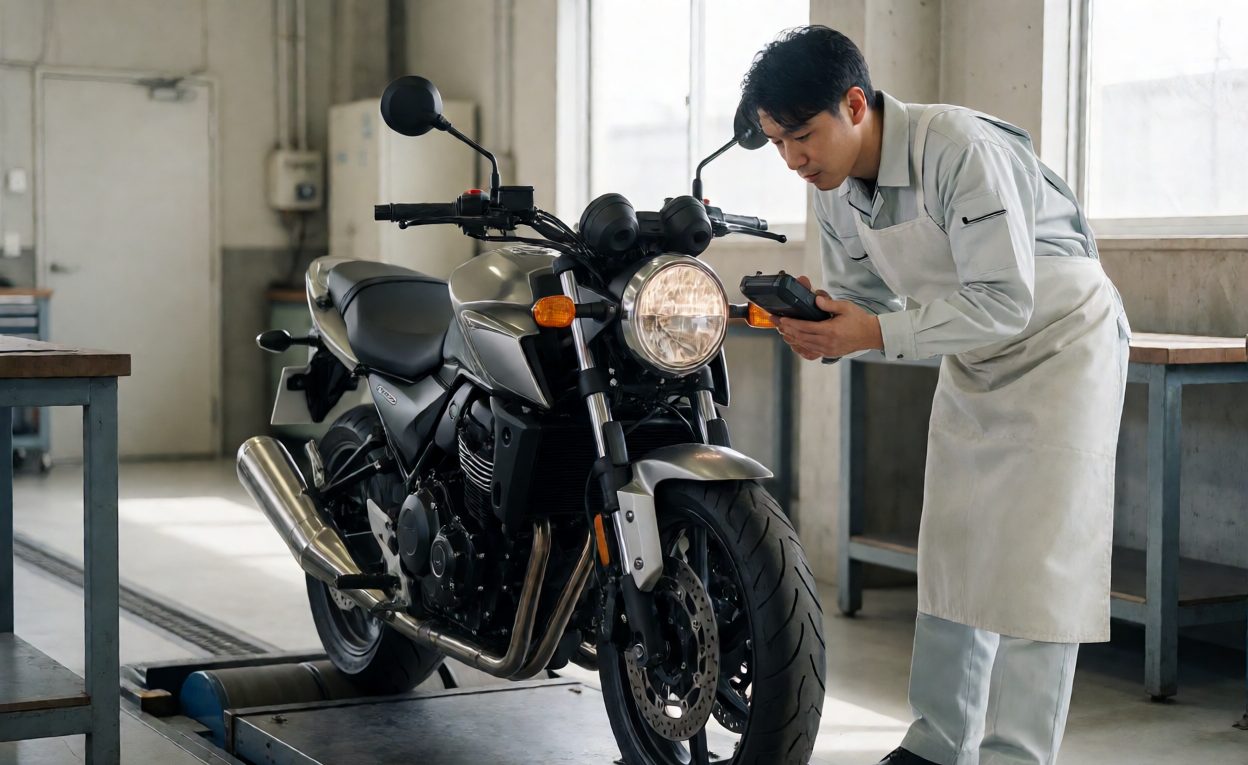
- End-of-Line-Audit: ein vollständiger Funktionstest an einer fertigen Einheit – Start, Licht, Bremsen, Kupplung, Getriebe, Instrumente und ein kurzer Fahr- oder Walzentest.
- Stichproben-Audit: eine tiefgreifende, periodische Demontage-Prüfung an einem kleinen Prozentsatz der fertigen Einheiten, um das Audit selbst zu prüfen.
Das Layout, die Werkzeuge und Vorrichtungen, die diese Prüfungen ermöglichen, werden unter CKD-Linien-Einrichtung, Werkzeuge und Vorrichtungen, behandelt, und der Audit-Plan sollte auf dieses Layout abgestimmt werden.
Drehmoment, Flüssigkeiten und Funktion: Die Prüfungen, die zählen
Die meisten Montagefehler fallen in drei Kategorien, und das Audit sollte entsprechend gewichtet werden. Schraubverbindungs-Drehmoment: Zu schwach angezogene Schrauben lösen sich, zu stark angezogene dehnen sich oder reißen. Flüssigkeiten und Dichtungen: Falsche Sorte, falsche Menge, tropfende Verbindungen. Funktion: Ein nicht vollständig eingesetzter Stecker, ein falsch verlegtes Kabel, ein Schalter, der auf der Werkbank funktioniert, aber nicht am Motorrad.
- Drehmoment: kalibrierte Schlüssel, ein Drehmomentschema an der Station und eine Markierung oder ein Aufzeichnung pro kritischer Schraubverbindung.
- Flüssigkeiten: Motoröl, Kühlmittel, Bremsflüssigkeit und Gabelöl, geprüft nach Sorte und Füllstand, mit einer Leckprüfung nach dem Probelauf.
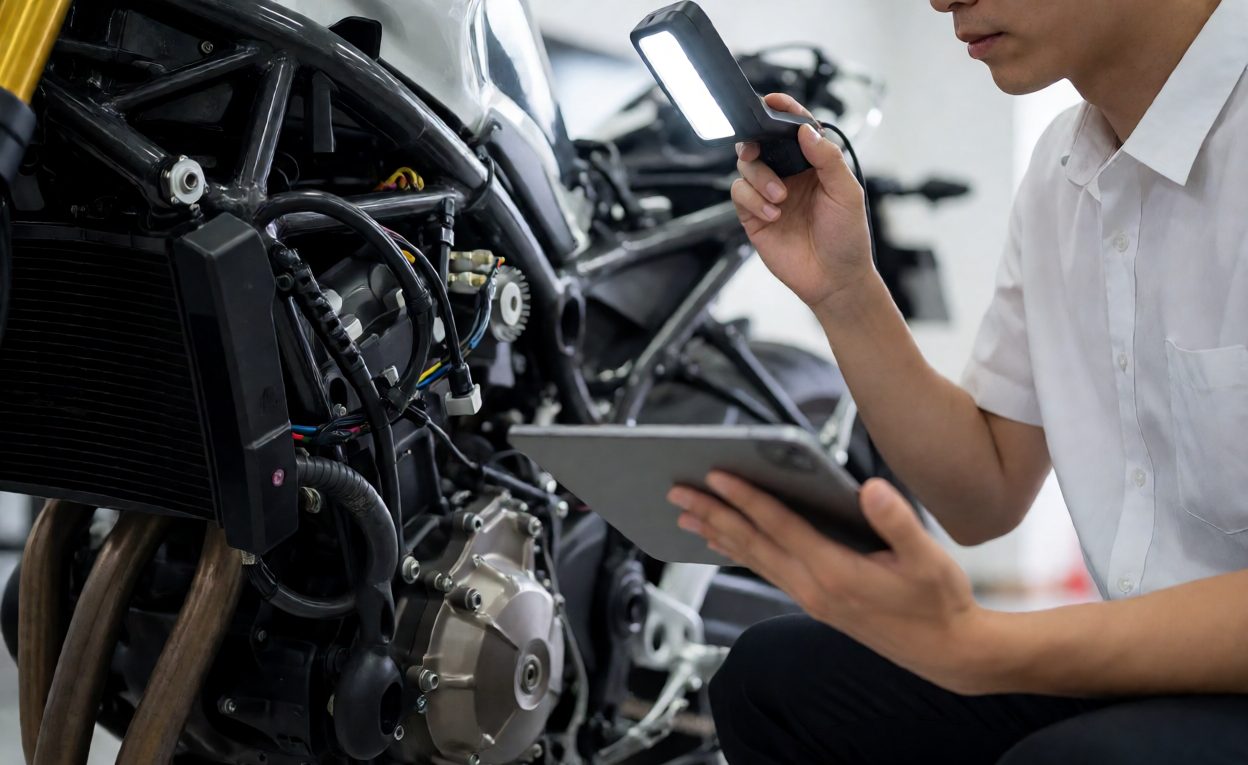
- Elektrik: alle Steckverbinder sitzen und sind verriegelt, Beleuchtung und Anzeigen geprüft, Akku geladen und Pole gefettet.
- Fahr- oder Rollentest: Kaltstart, Ganganwahl, Bremsen, Instrumente und Ladesystem am fertigen Fahrzeug geprüft.
Drehmoment ist die wichtigste Messgröße, weil Prozessdrift messbar ist: statistische Prozessüberwachung an den Drehmomentmesswerten der Arbeitsplätze zeigt ein Werkstückdrift Wochen vor einem Feldausfall an.
Erfassung von Fehlern zur Behebung
Ein Fehler, der nicht erfasst wird, kann nicht korrigiert werden, und ein Fehler ohne Stücknummer kann nicht nachverfolgt werden. Jeder Befund benötigt die Stücknummer, den Arbeitsplatz, die Fehlerklasse und ein Foto. Kritisch für Sicherheit, schwerwiegend für Funktion, geringfügig für Optik – dieselben Klassen wie im Großauftragsprüfung Rahmenwerk, damit Linie und Lieferung nach derselben Skala beurteilt werden.
Die Aufzeichnung sollte an einem Ort liegen und wöchentlich nach Fehleranzahl pro Arbeitsplatz überprüft werden: Ein Arbeitsplatz, der die meisten Wochenbefunde erzeugt, hat ein Werkzeug-, Schulungs- oder Vorrichtungsproblem, das in der Zählung sichtbar wird, lange bevor es in einen Garantiebericht einfließt. Wenn Kits beschädigt ankommen, gehören die Verpackungs- und Containerbefestigungs Vorgaben in dieselbe Überprüfung.
Korrekturmaßnahme und Wiederaudit
Befunde ohne Nachverfolgung sind bloßes Papier. Jede wiederkehrende Fehlerklasse benötigt einen Verantwortlichen, eine Ursache, eine Behebung und ein Wiederaudit-Datum, und das Wiederaudit bewies, dass die Behebung wirkte. Ursachen sind selten mysteriös: ein nicht kalibrierter Drehmomentschlüssel, ein verschlissenes Jig, eine Vorrichtung, die eine rückwärts einbaubare Teil erlaubt, oder ein Bediener, der auf dem vorherigen Modell geschult wurde.
- Zuerst Sicherung: alles zurückhalten und nachprüfen, was seit der ersten Erfassung des Fehlers gebaut wurde.
- Zuerst Ursache: Werkzeug, Jig, Schulung, Teil oder Anweisung – benannt, nicht vage beschrieben.
- Beheben und verifizieren: die durchgeführte Änderung, dann die Fehlerklasse in der nächsten Produktionsreihe wiederauditsieren.
Schulung gehört in den Kreis, da viele wiederkehrende Montagefehler auf einen Bediener zurückzuführen sind, der für dieses Modell nie zertifiziert wurde. Der Distributortechniker-Programm ist der Ort, an dem die Zertifizierung stattfindet, und die Re-Zertifizierung nach einem Modellwechsel ist günstiger als Nacharbeit.
Auditing the Auditors
The final layer audits the audit itself: a quality audit by someone outside the line team, on units that already passed. Its job is to find defects the end-of-line check systematically misses – the ones inspectors have stopped seeing.
Two practices keep the system honest. Rotate the auditors periodically, because familiarity is the enemy of detection. Reconcile the audit record against the field: warranty claims and dealer reports are the external verdict, and a rising claim rate on a defect class the line never recorded means the audit is looking in the wrong place. The end-of-line test should mirror the Abnahmeprüfung vor Lieferung used on factory units, so locally assembled machines meet the same benchmark, and the obligations are those in the export warranty terms.
Häufig gestellte Fragen
Why does local assembly need its own audit?
Low volume, faster operator rotation and younger tooling mean a local line needs higher audit density than a mature plant.
What are the four audit layers?
Incoming kit audit, in-process station checks, end-of-line function test, and periodic sampling audit.
Which checks catch the most defects?
Fastener torque, fluid grade and level, connector seating, control free play, and a road or roller test.
How should defects be recorded?
Unit number, station, defect class and a photograph, reviewed weekly by defect count per station.
What does corrective action include?
Containment, a named root cause, a fix, and a re-audit of that defect class on the next run.
Who should audit the line?
Someone outside the line team, on units that already passed, with auditors rotated periodically.
How is local assembly quality verified externally?
Warranty claims and dealer reports, reconciled against the line’s own defect record every month.